

Metti un leggero foglio spunbond da una borsa della spesa accanto a uno spesso geotessile agugliato e ti ritroverai di fronte a due famiglie completamente diverse di tessuto non tessuto, sebbene nessuna delle due contenga un singolo filo intrecciato. La differenza fondamentale può essere espressa in una frase: il tessuto spunbond è costituito da filamenti continui estrusi da polimero fuso e legati mediante calore, mentre il tessuto agugliato è costituito da fibre corte in fiocco cardate in una rete e aggrovigliate meccanicamente da aghi spinati. Tutto ciò che è pratico deriva da quell'unica differenza: la gamma di peso ottenibile, il profilo di resistenza, la porosità, le opzioni delle materie prime, il livello di investimento e, in definitiva, i prodotti finali che ciascun tessuto può servire. Questa guida illustra entrambi i processi, confronta le proprietà fianco a fianco e si conclude con una lista di controllo per l'acquisto che puoi applicare prima di impegnarti in una delle due tecnologie.
Due processi, due logiche: filamenti vs fibre in fiocco
Il processo spunbond: dal polimero al tessuto in un'unica linea
La produzione di spunbond inizia con pellet polimerici, più comunemente polipropilene (PP) o poliestere (PET). I pellet vengono fusi ed estrusi attraverso una filiera con centinaia di minuscoli fori, formando filamenti continui. Questi filamenti vengono stirati dall'aria ad alta velocità per orientare le catene polimeriche - il passaggio che conferisce allo spunbond la sua buona resistenza alla trazione per il suo peso - e vengono quindi depositati in modo casuale su un nastro in movimento. Il nastro viene incollato immediatamente, solitamente tramite rulli caldi della calandra che saldano gli incroci dei filamenti in piccoli punti di unione, motivo per cui una superficie spunbond mostra uno schema regolare di punti. Poiché la filatura, la formazione del nastro e l'unione avvengono su un'unica linea integrata ad alta velocità, lo spunbond è molto efficiente per i tessuti leggeri, in genere da circa 10 a 200 g/m².
Il processo di agugliatura: cardatura, lappatura incrociata e aghi spinati
Il tessuto agugliato segue il percorso opposto: parte da balle di fibre in fiocco: fibre corte come poliestere e polipropilene, oltre a fibre naturali o riciclate come lana e iuta. Le balle vengono prima aperte e mescolate in a macchina per la miscelazione delle fibre , perché una miscela uniforme di fibre è ciò che mantiene costanti le proprietà finali del tessuto. La miscela viene cardata in una rete leggera, che viene poi lappata incrociata - piegata strato su strato - per aumentare peso e spessore prima dell'incollaggio.
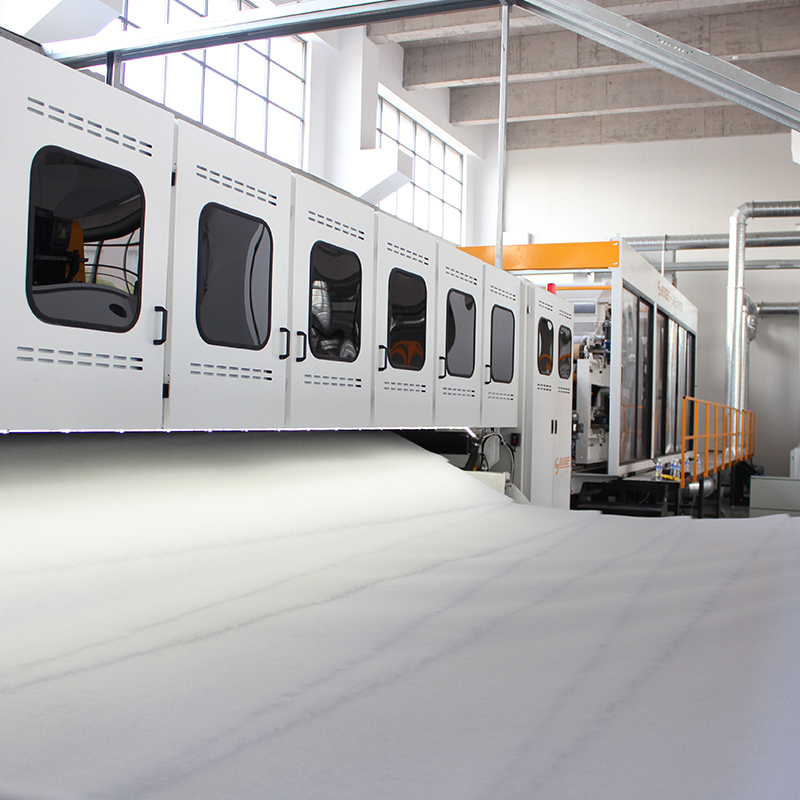 Lapper incrociato HYPW per la costruzione uniforme di strati di fibra Prima dell'agugliatura, i nastri cardati devono essere piegati in strati per raggiungere il peso e lo spessore richiesti. Questo faldatore incrociato piega i nastri in modo uniforme grazie al servocontrollo e alle tende antistatiche, fornendo teli uniformi e lisci pronti per l'incollaggio. Visualizza il prodotto →
La fase di incollaggio è ciò che dà il nome al tessuto. Un telaio ad aghi spinge migliaia di aghi spinati dentro e fuori dalla rete; le punte catturano le fibre e le tirano attraverso gli strati, incastrando meccanicamente la struttura senza colla o calore. Spessore, densità e resistenza possono essere regolati attraverso la densità dell'ago, la profondità di penetrazione e la miscela di fibre.
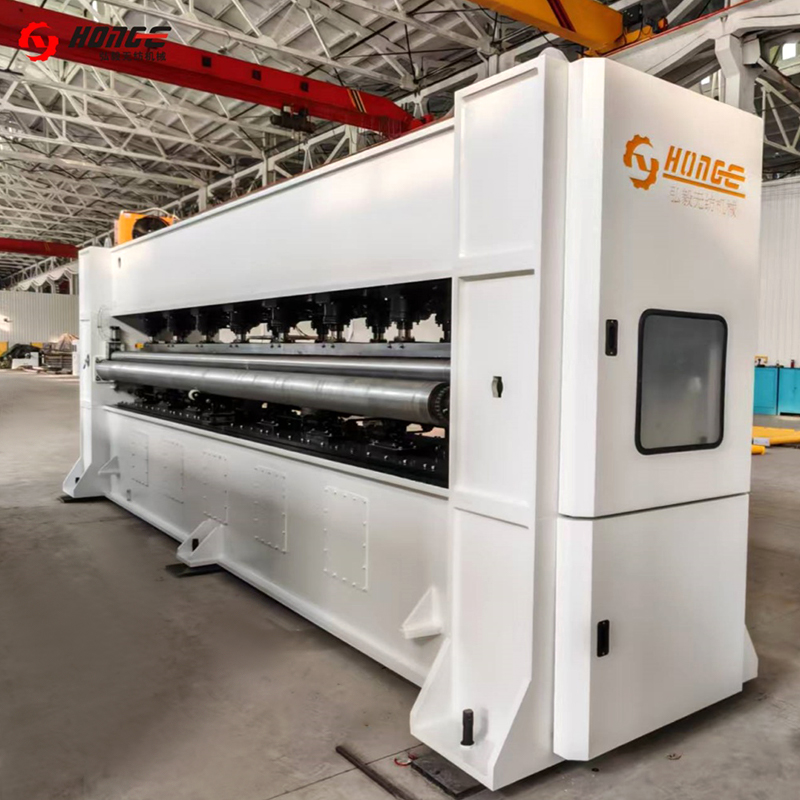 Punzonatrice ad aghi HYZC per l'incollaggio di tessuti Questa è la macchina che interblocca meccanicamente il nastro stratificato con aghi spinati, senza bisogno di colla o calore. Con larghezze di lavoro fino a 8500 mm e densità e corsa dell'ago regolabili, controlla spessore, densità e resistenza. Visualizza il prodotto →
Dopo l'agugliatura, molti produttori aggiungono termofissaggio, stiratura o calandratura per stabilizzare le dimensioni e levigare la superficie, quindi avvolgere e tagliare il tessuto in larghezza.
Confronto delle proprietà in breve
Poiché un tessuto è legato fondendo i filamenti e l’altro aggrovigliando fibre in fiocco, i loro profili commerciali si sovrappongono a malapena. La tabella seguente riassume le differenze che gli acquirenti devono confrontare più spesso.
| Proprietà | Tessuto non tessuto spunbond | Non tessuto agugliato |
|---|---|---|
| Forma di fibra | Filamenti continui | Fibre a fiocco corto |
| Metodo di incollaggio | Termico: i rulli caldi della calandra saldano gli incroci dei filamenti | Meccanico: aghi spinati intrecciano le fibre |
| Peso base tipico | Circa 10-200 g/m² | Circa 80-1500 g/m² |
| Spessore e loft | Sottile, piatto, denso | Spessa, alta, comprimibile |
| Aspetto superficiale | Liscio, con punti di legame regolari | Sfocato, sentito |
| Porosità | Da basso a moderato | Alto |
| Materie prime | Solo polimeri filabili (PP, PET) | PET, PP, miste, fibre naturali e riciclate |
| Velocità della linea | Molto alto | Moderato |
| Usi finali tipici | Coperture igieniche, mediche, borse, agricoltura | Geotessili, automotive, moquette, filtrazione, ovatta |
Le gamme di peso spiegano la maggior parte del divario. Una linea spunbond è ottimizzata per prodotti in fogli sottili e uniformi; spingerlo a pesi massimi diventa antieconomico perché la produzione in metri quadrati crolla. Una linea agugliata, al contrario, si adatta facilmente al tessuto pesante: basta aggiungere strati di tessuto con il faldatore incrociato e aumentare la penetrazione dell'ago, motivo per cui domina ogni applicazione superiore a circa 200 g/m².
Dove ogni tessuto vince
Il territorio dello Spunbond: leggero, veloce, ad alto volume
Lo spunbond è la scelta predefinita ovunque il tessuto venga consumato per metro quadrato in grandi volumi e con peso ridotto: prodotti per l'igiene come fogli posteriori per pannolini, camici e imballaggi medici, borse della spesa riutilizzabili, coperture per colture e strati di supporto o rivestimento per mobili e pavimenti. I suoi filamenti continui garantiscono una resistenza alla trazione affidabile anche a 15-30 g/m², mentre la linea veloce e completamente integrata mantiene bassi i costi unitari. Ciò che lo spunbond non fa bene è la massa: non può produrre economicamente strutture spesse, alte e comprimibili.
Territorio agugliato: spesso, poroso, fibroso
I tessuti agugliati vincono laddove lo spessore, la permeabilità e la flessibilità della materia prima contano più della velocità. Esempi tipici includono geotessili per lavori stradali, ferroviari e di drenaggio, parti interne di automobili come rivestimenti del bagagliaio, imbottiture sotto moquette e pannelli isolanti, tappeti in feltro agugliato, mezzi filtranti per la polvere, ovatte e imbottiture e basi per pelle sintetica. Un ulteriore vantaggio è che il processo accetta fibre che una filiera non è in grado di gestire (fibre grossolane, naturali, riciclate o miste), il che riduce il costo del materiale e supporta gli obiettivi di contenuto riciclato. Il grafico seguente fornisce una visione illustrativa di come l'output agugliato viene generalmente distribuito tra gli usi finali.
- Geotessile e civile: 30%
- Interni automobilistici: 25%
- Moquette e pavimenti: 20%
- Filtrazione: 15%
- Biancheria da letto e mobili: 10%
Rischi di costo, velocità e approvvigionamento
Dal punto di vista dell'acquirente di apparecchiature, le due tecnologie si collocano agli estremi opposti della scala di investimento. Una linea spunbond è un sistema unico, complesso e ad alta capacità: elevato costo di capitale, elevato consumo energetico per l'estrusione e rendimento solo per grandi volumi di tessuto leggero. La sua finestra di prodotto è ristretta: è possibile spostare la grammatura all'interno di un nastro, ma non è possibile trasformare una linea spunbond in un produttore di feltro spesso.
Una linea di agugliatura è modulare ed è più facile da sviluppare in fasi: apertura e miscelazione, cardatura, lappatura incrociata, agugliatura, quindi attrezzature di finitura come forni e macchine da stiro man mano che i tuoi prodotti maturano. Il costo di ingresso è inferiore, la velocità della linea è moderata e i principali costi ricorrenti sono gli aghi, che si usurano e occasionalmente si rompono, e la qualità della preparazione delle fibre. L'alimentazione irregolare si manifesta direttamente come peso del nastro irregolare, quindi componenti come a alimentatore vibrante non tessuto non sono optional ma garanzia di qualità.
La regola pratica è semplice. Se il tuo prodotto target è un tessuto usa e getta o leggero e resistente con una grammatura inferiore a circa 100 g/m², lo spunbond è la soluzione efficiente. Se si tratta di un prodotto durevole, spesso o di alta qualità superiore a circa 150 g/m², o se desideri utilizzare fibre riciclate e naturali, l'agugliatura è la scelta pratica. Per le fabbriche che costruiscono capacità di fibra di fiocco attorno a geotessili, feltri automobilistici o moquette in feltro agugliato, una linea di produzione completa di feltro agugliato collega insieme l'intera catena, dall'apriballe all'avvolgitore.
 Linea di produzione di feltro agugliato HYL Per i produttori che si rivolgono a tessuti pesanti e durevoli come geotessili e feltri per autoveicoli, questa linea completa va dalla preparazione delle fibre all'agugliatura fino al feltro finito, con larghezze fino a 9000 mm e grammature da 100 a 1200 g/m². Visualizza il prodotto →
Una lista di controllo in sei punti prima di decidere
- Grammatura target: inferiore a 100 g/m² indica spunbond; oltre 150 g/m² punta all'agugliatura; nel mezzo, valutali entrambi.
- Vita del prodotto: il monouso favorisce la velocità dello spunbond; i prodotti di lunga durata e portanti favoriscono l'incollaggio meccanico.
- Fornitura di fibre: se si prevede di utilizzare fibre riciclate, grezze o naturali, l'agugliatura è effettivamente l'unica opzione tra le due.
- Spessore e permeabilità: filtri, geotessili e imbottiture necessitano del loft che solo l'agugliatura fornisce.
- Volume e budget: il tessuto leggero ad alto volume giustifica le spese di capex spunbond; le linee di agugliatura modulari si adattano all'investimento graduale.
- Flessibilità: l'agugliatura ti consente di modificare la miscela di fibre, il peso e la densità su un'unica linea: utile se il mix di prodotti è ancora in evoluzione.
Domande frequenti
Lo spunbond è più resistente del tessuto non tessuto agugliato?
Non automaticamente. Per grammo di materiale a peso leggero, i filamenti continui dello spunbond offrono un'eccellente resistenza alla trazione, motivo per cui lo spunbond da 20 g/m² funziona come imballaggio. A pesi elevati, i tessuti agugliati offrono maggiore volume, resistenza allo strappo e allungamento, poiché le fibre in fiocco intrecciate si allungano e si riorientano sotto carico invece di fare affidamento su punti di saldatura fissi.
Una linea agugliata può utilizzare fibra riciclata?
Sì, e questo è uno dei suoi argomenti economici più forti. Fiocco in PET o PP riciclato, scarti di produzione riaperti su un apribordi e fibre naturali grezze, tutti agugliati bene, a condizione che l'apertura, la miscelazione e l'alimentazione mantengano la miscela uniforme.
Perché il tessuto agugliato è più spesso a parità di peso?
L'agugliatura lascia le fibre fuori dal piano del tessuto, creando una struttura tridimensionale e porosa. La legatura tramite calandra nello spunbond appiattisce il nastro, quindi gli stessi grammi per metro quadrato producono un foglio molto più sottile e denso.
I due processi finiscono mai nello stesso prodotto?
A volte. I beni durevoli di peso medio possono essere realizzati in entrambi i modi e alcuni prodotti li combinano, ad esempio un nucleo agugliato per loft con uno strato superficiale incollato per morbidezza. Ma per la maggior parte delle specifiche, gli obiettivi di peso e loft indicano chiaramente un processo.
In breve, i non tessuti spunbond e agugliati non sono concorrenti quanto piuttosto complementari divisi per peso e struttura: scegliete lo spunbond per fogli leggeri, uniformi e ad alto volume e l’agugliato per feltri spessi, porosi e fibroflessibili. Se la tua tabella di marcia si orienta verso la seconda famiglia, la catena delle attrezzature (apertura, miscelazione, cardatura, lappatura incrociata, agugliatura e finitura) è modulare, quindi puoi costruirla un passo alla volta man mano che il tuo mercato cresce.


