

Conversione di tessuto non tessuto è dove il lavoro di una linea di produzione diventa un prodotto pronto per il cliente. Un rotolo enorme di feltro agugliato o di ovatta termolegata che lascia la linea principale deve ancora essere tagliato in larghezza, avvolto a una densità specifica, tagliato in rotoli di dimensioni gestibili e in molti casi stirato o termofissato per stabilizzarne la superficie. La qualità con cui viene eseguita la conversione determina la quantità di tessuto che diventa merce vendibile, la consistenza di tali merci da rotolo a rotolo e la quantità che finisce come rifinitura dei bordi o scarto rifiutato.
Che cos'è la conversione del tessuto non tessuto?
Conversione di tessuto non tessuto refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
La distinzione è importante perché la conversione è il luogo in cui i problemi di qualità nascosti diventano visibili. Un nastro con grammatura non uniforme non si avvolgerà in modo uniforme. Una tensione scarsamente controllata può allungare un tessuto leggero e modificarne la larghezza prima che la taglierina effettui un taglio. Anche la preparazione delle fibre influisce: quando a macchina frullatore a camera grande non mescola le fibre in modo uniforme, la variazione di densità si trasmette alla stazione di conversione. Ecco perché i gestori esperti dell'impianto considerano le prestazioni di trasformazione come una misura dell'intera linea, non solo delle apparecchiature di finitura.
Il converting si applica alla maggior parte delle famiglie di tessuti utilizzati nell'industria: agugliati, termosaldati, airlaid, spunbond e meltblown. I rotoli igienici necessitano di un controllo preciso della larghezza. I panni per la pulizia necessitano di bordi ben rifiniti e di una consistenza uniforme del rotolo. I geotessili necessitano di tolleranze che consentano un'installazione affidabile sul campo.
Il processo di conversione del tessuto non tessuto passo dopo passo
La conversione di un rotolo di tessuto non tessuto segue una sequenza definita, indipendentemente dal fatto che la linea sia costruita attorno al taglio, al riavvolgimento o al taglio del foglio:
- Rilassamento —il jumbo roll è montato su un supporto di svolgimento con freno o azionamento che mantiene la tensione costante.
- Taglio — i coltelli rotanti o le lame a taglio tagliano il nastro in base alle larghezze desiderate.
- Riavvolgimento —I nastri tagliati vengono avvolti su anime singole con tensione e pressione di pressione controllate.
- Taglio trasversale o taglio lamiera —i rotoli vengono tagliati in tronchi o fogli corti per applicazioni specifiche.
- Finitura —la stiratura, il termofissaggio o la sigillatura dei bordi migliorano la consistenza della superficie e la stabilità dimensionale.
- Ispezione e imballaggio —i bordi, la densità del rotolo e le dimensioni vengono controllati prima del confezionamento e dell'etichettatura.
L'uniformità della battuta che entra nel forno o nella zona di agugliatura determina se il rotolo finito ha uno spessore uniforme su tutta la sua larghezza. A alimentatore vibrante non tessuto è uno dei primi posti in cui viene stabilita l'uguaglianza; se il velo varia, la stazione di trasformazione lo vede come fluttuazioni di tensione e difetti superficiali.
Metodi di conversione comuni
| Metodo | Uscita tipica | Prodotti comuni |
|---|---|---|
| Taglio del rotolo | Rotoli finiti da larghezza 50 a 2.000 mm | Igiene rolls, wipes, industrial roll goods |
| Taglio lamiera | Fogli impilati o piegati | Salviette, face masks, interlining |
| Fustellatura | Componenti sagomati | Dischetti cosmetici, medicazioni mediche |
| Incollaggio termico o ad ultrasuoni | Bordi sigillati e sezioni laminate | Coperture protettive, tasche per filtri |
Conversione di apparecchiature performanti
Un'attrezzatura di conversione affidabile è definita da tre capacità: controllo preciso della tensione, taglio pulito e avvolgimento ripetibile. Il controllo della tensione impedisce l'allungamento dei nastri leggeri e l'effetto telescopico dei feltri pesanti. La precisione del taglio determina se un rotolo soddisfa effettivamente la larghezza indicata sull'etichetta. La densità di avvolgimento influisce sul comportamento di un rotolo quando un cliente lo svolge ad alta velocità.
Nella fase di taglio, a Macchina da taglio HYFQ utilizza il posizionamento preciso della lama contro un rullo indurito per produrre bordi puliti e diritti senza fusione di fibre o rifiniture irregolari. Ciò è particolarmente importante per prodotti come i panni per la pulizia e le salviette medicali, dove una singola fibra vagante sul bordo innesca un rifiuto di qualità.
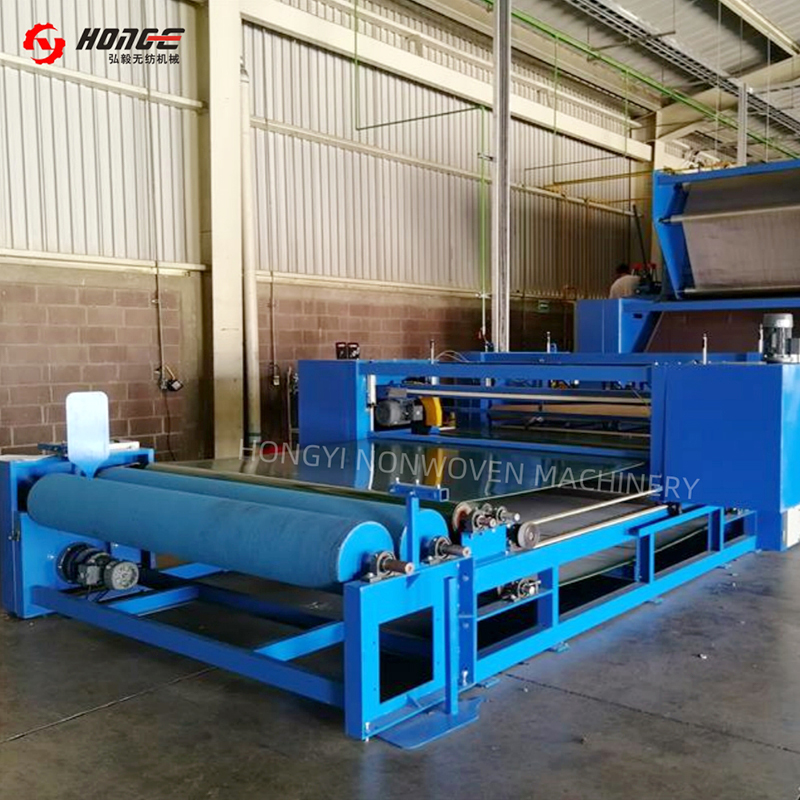 Fornitore e commercio all'ingrosso di macchine da taglio non tessute | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. è un fornitore e produttore di macchine da taglio per tessuto non tessuto in Cina. Piattaforma integrata, precisione... Visualizza il prodotto →
La costruzione del rotolo è l’altra metà dell’equazione. A Avvolgitore e taglierina HYSJ gestisce il profilo di tensione lungo l'intera corsa di avvolgimento in modo che ciascun rotolo finito abbia una fermezza uniforme dal nucleo agli strati esterni. Quando viene raggiunta la lunghezza impostata, la macchina taglia e trasferisce su una nuova anima senza fermare la linea, riducendo così direttamente gli scarti dovuti al cambio rotolo.
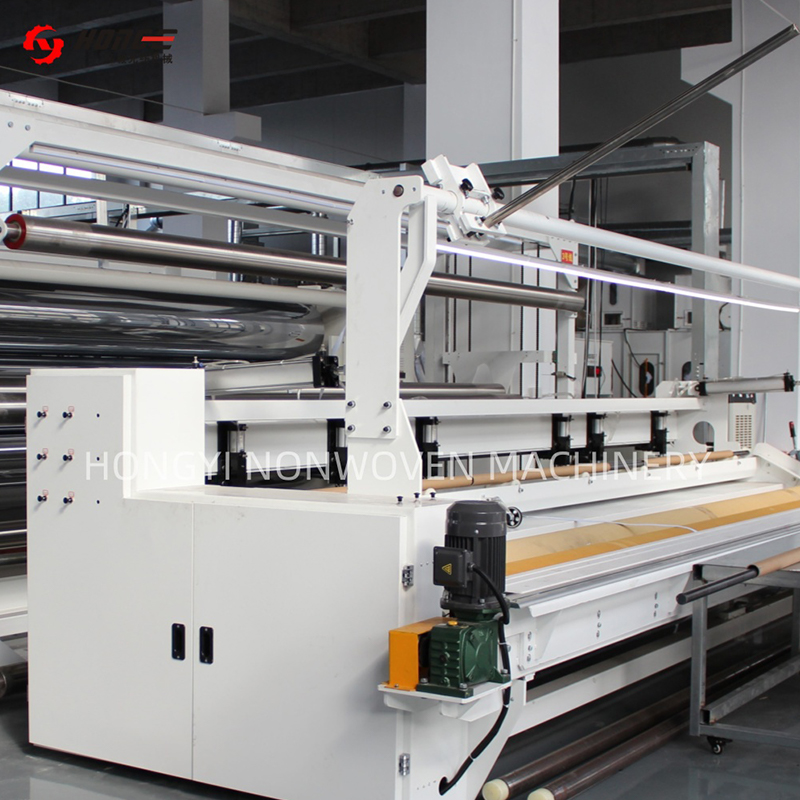 Fornitore di macchine per il taglio e l'avvolgimento di tessuti non tessuti | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. è un fornitore e produttore cinese di macchine per il taglio e l'avvolgimento di tessuti non tessuti. Larghezza ≤10m,... Visualizza il prodotto →
L'ovatta termolegata ed il feltro agugliato beneficiano solitamente di una passata di rifinitura. A Stiratrice per tessuto non tessuto HYTG applica calore e pressione superficiale controllati per lisciare le fibre sciolte e stabilizzare il tessuto, in modo che il successivo taglio produca un bordo più pulito e il rotolo finale rimanga dimensionalmente stabile durante lo stoccaggio.
 Fornitore e produttore di stiratrici per tessuti non tessuti | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. è un fornitore e produttore cinese di macchine da stiro per tessuti non tessuti. 2–3 rulli, larghezza 2000–7... Visualizza il prodotto →
Conversione interna e conversione esternalizzata
Per un produttore che già produce prodotti in rotoli non tessuti, la decisione di aggiungere o espandere la trasformazione interna solitamente dipende dal controllo e dai margini. La spedizione di un rotolo jumbo da 3,2 metri a un convertitore esterno aggiunge trasporto, movimentazione e un secondo strato di margine e ritarda il raggiungimento del cliente da parte dei rotoli finiti.
La trasformazione interna riduce i tempi di consegna e consente ordini di larghezza personalizzata che sarebbe antieconomico esternalizzare. Inoltre, mantiene visibili i problemi di qualità: se un rotolo si avvolge male, l'operatore della linea lo vede nello stesso turno e può correggere la causa a monte. L'outsourcing rimane sensato per prove, volumi molto bassi o prodotti che necessitano di capacità specializzate utilizzate solo occasionalmente.
- Controllo dei tempi di consegna —convertire oggi stesso la produzione odierna invece di fare la fila presso terzi.
- Conservazione del rendimento —catturare i rifili dei bordi e gli scarti di avvio per il riutilizzo interno laddove la linea lo consente.
- Ordini personalizzati —accettare ordini di larghezza al dettaglio da 50 mm in su senza negoziare i minimi del trasformatore.
- Feedback di qualità —i difetti di conversione puntano direttamente ai parametri del processo a monte.
Controllo di qualità e tolleranze nel converting
La qualità della conversione si misura in millimetri e grammi. La tolleranza della larghezza per i prodotti per l'igiene e le salviette è generalmente compresa tra ±1 e ±2 mm. I prodotti in feltro industriale normalmente hanno una corsa di ±3 mm. La densità del rotolo è espressa come intervallo di rigidità target, controllato misurando il peso, il diametro e la pressione di contatto del rotolo. La rettilineità dei bordi viene controllata visivamente; la forma a clessidra o a campana indica un problema di tensione che non farà altro che peggiorare man mano che il rotolo cresce.
Gli scarti nel converting non sono mai pari a zero, ma sono controllabili. Il grafico seguente mostra dove tipicamente compaiono tali rifiuti su una linea ben gestita:
L’automazione riduce la quota di rifiuti dipendente dall’uomo. Il cambio automatico del rotolo, il conteggio della lunghezza preimpostata e la regolazione automatica della tensione riducono la perdita dovuta al cambio del rotolo che è il secondo fattore più importante. La differenza tra un cambio manuale del rotolo di 15 minuti e un cambio automatico di 3 minuti aggiunge ore produttive significative durante un turno.
Cosa cercare quando si acquista un'attrezzatura per la conversione
L'acquisto di attrezzature per la trasformazione inizia con l'abbinamento della macchina al mix di prodotti. Una linea che utilizzerà principalmente salviette ha requisiti diversi rispetto a una che utilizza quotidianamente rotoli di geotessile agugliato.
- Compatibilità di velocità —la linea di trasformazione dovrebbe tenere il passo con la linea di produzione più lenta che la alimenta.
- Intervallo di larghezza —controlla le larghezze minime e massime utilizzabili, non solo la larghezza massima di rifinitura.
- Capacità diametro rotolo —conferma che il supporto di svolgimento sia in grado di gestire i pesi dei rotoli jumbo effettivamente prodotti.
- Controllo della tensione —cerca zone di tensione indipendenti con una risposta rapida, perché i tessuti leggeri e pesanti si comportano diversamente.
- Livello di automazione —Il caricamento automatico delle anime, la giunzione e il cambio dei rotoli riducono direttamente il maggior costo di manodopera sulla linea.
- Energia e manutenzione —confronta l'efficienza del motore, gli intervalli di sostituzione delle lame e l'accesso alle parti soggette ad usura.
L'esperienza del fornitore è importante nel settore della trasformazione più che in altri segmenti della linea, poiché i problemi di trasformazione vengono solitamente diagnosticati oltre il confine tra la linea principale e le apparecchiature di finitura. Changshu Hongyi Nonwoven Machinery è un esempio di fornitore con oltre 20 anni di macchinari e attrezzature per il tessuto non tessuto installati in più di 20 paesi, tra cui Messico, Brasile, Turchia, Egitto, Bangladesh e Vietnam. Questa ampiezza aiuta quando una linea deve essere ottimizzata per diverse materie prime, climi e livelli di abilità dell’operatore.
Prima di impegnarsi, rivedere le recenti informazioni del fornitore novità del settore e riferimenti a casi per confermare che stanno costruendo e supportando attivamente linee nel tuo settore di prodotti, piuttosto che vendere prototipi unici.
Domande frequenti sulla conversione del tessuto non tessuto
La trasformazione del tessuto non tessuto è uguale alla produzione del tessuto non tessuto?
No. La produzione produce il tessuto stesso attraverso la formazione e l'unione della rete; la conversione trasforma il rotolo prodotto in prodotti collati, avvolti, tagliati o finiti. La produzione determina le proprietà del tessuto, mentre la trasformazione determina il formato e l'usabilità del prodotto.
Quali tolleranze di larghezza sono realistiche per i rotoli di tessuto non tessuto tagliati?
Per i prodotti per l'igiene e le salviette, la tolleranza tipica sulla larghezza è compresa tra ±1 e ±2 mm. Per feltri e geotessili industriali più pesanti, ±3 mm è più comune. La tolleranza dipende dal peso del tessuto, dalla qualità dei bordi e dalla stabilità della tensione di svolgimento.
Una linea di trasformazione può gestire diversi tipi di tessuto non tessuto?
Sì, entro i limiti. Una linea di taglio può solitamente lavorare tessuti agugliati, termolegati e airlaid quando il tipo di lama, le impostazioni di tensione e i parametri di avvolgimento sono regolabili. I nastri meltblown molto leggeri e i feltri rigidi e pesanti possono richiedere sistemi di coltelli o superfici di rulli avvolgitori diversi.
Qual è il più grande costo nascosto nella conversione?
I tempi di inattività per il cambio rotoli e i rotoli scartati all'avvio sono i due costi più sottovalutati. Entrambi vengono ridotti direttamente dal cambio automatico del rotolo e dal controllo ripetibile della tensione, motivo per cui queste funzionalità si ammortizzano rapidamente su linee con frequenti cambi di prodotto.


