

Un geotessile in polipropilene agugliato da 200 g/m² si presenta come un feltro denso. Non ha fili di ordito e senza fili di trama. La sua forza deriva da migliaia di aghi spinati che tirano le fibre attraverso un'ovatta finché non si impigliano. La risposta breve a come viene prodotto il geotessile non tessuto è questa: le fibre in fiocco vengono aperte, miscelate, cardate in una rete, incrociate in un'ovatta, legate meccanicamente o termicamente e avvolte in un rotolo. I geotessili agugliati, il cavallo di battaglia per la separazione, la filtrazione e il drenaggio, si basano principalmente sul fissaggio meccanico.
Questa distinzione è importante nella fase di acquisto. Se specifichi un geotessile non tessuto solo in base alla massa per unità di area, potresti perdere le variabili che decidono se il rotolo funziona sul campo: miscela di fibre, uniformità del nastro, densità dell'ago e condizioni di termofissaggio. Il percorso di produzione spiega perché due rotoli con la stessa etichetta da 200 g/m² possono comportarsi diversamente.
La risposta principale: quattro fasi, non un telaio per tessere
La produzione di geotessile non tessuto segue quattro grandi fasi. Ciascuna fase può essere gestita come una macchina separata o collegata in una linea continua.
- Formazione web: le fibre vengono aperte, mescolate, cardate e lappate in modo incrociato in un batuffolo uniforme.
- Incollaggio web: l'ovatta è agugliata, legata a caldo o legata chimicamente per bloccare insieme le fibre.
- Finitura: il tessuto può essere termofissato, calandrato, fessurato o trattato in superficie.
- Avvolgimento e ispezione: il geotessile finito viene avvolto, testato e imballato.
L'agugliatura domina molti gradi di geotessile perché crea una struttura spessa e porosa con buona permettività e resistenza alla perforazione. Il processo non si intreccia; si impiglia.
Fase 1: apertura e miscelazione delle balle di fibre
La maggior parte dei geotessili agugliati inizia con fibra in fiocco di polipropilene o poliestere. La fibra arriva in balle compresse. Un apriballe rompe le balle in ciuffi. Le macchine di apertura separano quindi i ciuffi in modo che le fibre possano essere miscelate in modo coerente con additivi, coloranti o fibra riciclata. La miscelazione è il luogo in cui viene impostata la ricetta. Una miscela 70/30 da vergine a riciclata, ad esempio, deve essere controllata in base al peso, non a occhio, altrimenti il rotolo finito varierà in resistenza e dimensione dei pori.
I miscelatori a lotti di grandi dimensioni sono comuni sulle linee geotessili perché smorzano piccoli errori di pesatura. Se il rapporto di miscelazione varia, potresti vederlo in seguito come punti deboli, spessore incoerente o buchi di filtrazione. L'articolo su come funziona una macchina per la miscelazione delle fibre spiega il lato meccanico in modo più dettagliato.
Anche l'umidità è importante. La fibra umida può creare ponti nello scivolo, mentre la fibra eccessivamente secca può generare elettricità statica e volare. Gli operatori solitamente bilanciano l'intensità dell'apertura con il danno alle fibre: un'apertura troppo scarsa lascia grumi, un'apertura eccessiva crea fibre corte e polvere.
Fase 2: Cardatura, lappatura incrociata e uniformità del nastro
La miscela aperta viene alimentata ad una carda. Il filo per cardatura apre i ciuffi in singole fibre, le allinea leggermente nella direzione della macchina e forma una rete sottile. A questo punto la rete è delicata. Un faldatore incrociato piega quindi il nastro avanti e indietro su un trasportatore per creare un velo più spesso. Il numero di pieghe, la velocità di consegna e il rapporto di stiro determinano il peso e la larghezza del velo.
Qui è dove viene realmente prodotta la massa per unità di area. Se l'avanzamento della carta varia, il faldatore incrociato non può correggerlo. Se la tensione della cinghia dell'avfaldatore non è uniforme, l'imbottitura potrebbe essere più pesante su un bordo. Un target da 200 g/m² con una tolleranza del ±5% consente un'oscillazione di 10 g/m² sul rotolo; progetti più ristretti possono richiedere dal ±2% al ±3%. Questa differenza è spesso visibile nelle prestazioni di filtrazione e nella resistenza delle cuciture.
Campi di applicazione illustrativi. Le specifiche finali dipendono dal tipo di fibra, dalla densità dell'ago e dalla progettazione.
Fase 3: Agugliatura: come il tessuto acquisisce resistenza
Il batuffolo entra in una macchina agugliatrice. Migliaia di aghi spinati sono montati su tavolette per aghi. Mentre le assi si muovono su e giù, gli aghi penetrano nell'ovatta e le punte trasportano ciuffi di fibra dalla superficie superiore a quella inferiore e viceversa. Il risultato è un intreccio di fibre tridimensionale piuttosto che una struttura intrecciata. Questo è il passaggio che conferisce al geotessile non tessuto la sua resistenza alla trazione, resistenza alla perforazione e stabilità dimensionale.
Le impostazioni chiave includono calibro dell'ago, forma della punta, profondità di penetrazione, densità dell'ago e corse al minuto. Un aggiustamento comune è la densità dell'ago: troppi pochi punzoni lasciano un tessuto sciolto e peloso con bassa resistenza; troppi punzoni possono danneggiare le fibre, creare buchi e ridurre l'allungamento. Per un dato tipo di geotessile, il modello dell'ago e la velocità della linea vengono solitamente impostati da un campione che ha superato i test di trazione, perforazione e permeabilità.
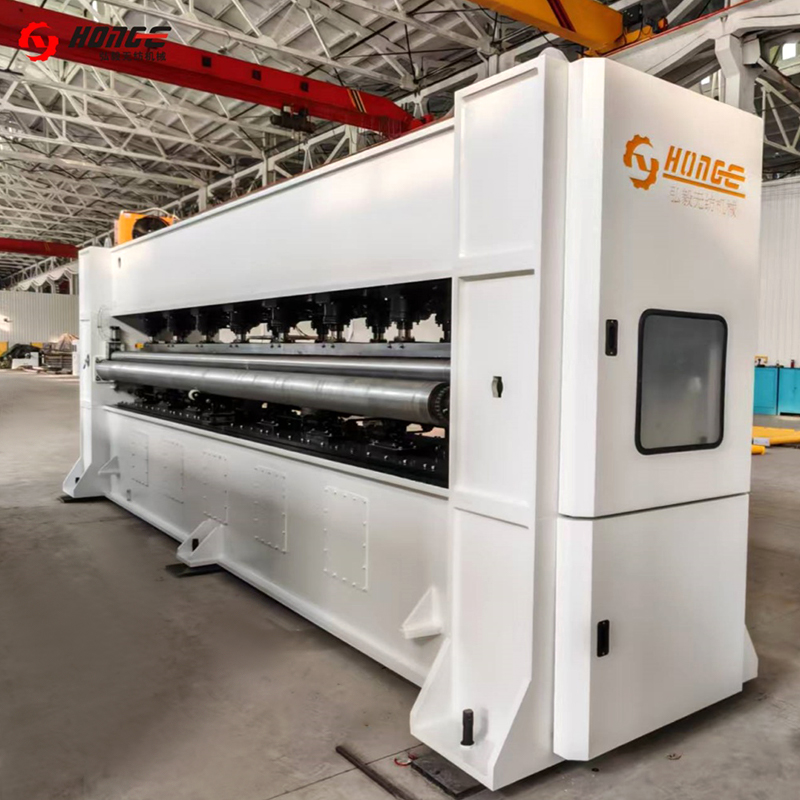 Punzonatrice ad aghi HYZC Questa macchina non tessuta viene utilizzata per il rinforzo e la finitura superficiale dei tessuti non tessuti. Possiamo produrre una gamma completa di telai ad aghi per soddisfare le esigenze... Visualizza il prodotto →
Anche l’agugliatura influenza la dimensione dei pori. Quanto più le fibre sono aggrovigliate, tanto più piccola tende a diventare la dimensione apparente dell'apertura, sebbene la finezza delle fibre e il peso del velo prevalgano ancora. Ecco perché due geotessili agugliati con lo stesso polimero possono avere comportamenti di filtrazione diversi.
Fase 4: Finitura, termofissaggio e avvolgimento
Dopo l'agugliatura, il tessuto può passare attraverso un forno di termofissaggio o una calandra. L'impostazione del calore può stabilizzare le dimensioni, ridurre il restringimento e modificare la levigatezza della superficie. Per i geotessili utilizzati in applicazioni esposte, gli stabilizzanti UV vengono solitamente aggiunti nella fase di fibra o miscelazione anziché spruzzati successivamente. Seguono il taglio e la rifilatura dei bordi, quindi il tessuto viene avvolto in rotoli con tensione controllata.
L'avvolgimento sembra semplice, ma crea i propri rischi di qualità. Se la tensione è troppo bassa, il rotolo può telescopicarsi durante il trasporto. Se la tensione è troppo elevata, il tessuto può allungarsi e perdere l'allungamento specificato. Il diametro del rotolo, la dimensione del nucleo e il metodo di giunzione devono essere concordati prima della spedizione, soprattutto per i progetti che richiedono un'installazione continua.
Variabili di qualità che modificano il geotessile finito
La tabella seguente collega ciascuna fase di produzione alla variabile che più spesso decide se il rotolo finito soddisfa le specifiche.
| Palcoscenico | Controllo principale | Obiettivo tipico | Rischio se ignorato |
|---|---|---|---|
| Apertura e fusione delle fibre | Rapporto di miscelazione, grado di apertura, umidità | Da ±1% a ±2% in peso per miscele critiche | Forza, colore e dimensione dei pori variabili |
| Cardatura | Uniformità del nastro, orientamento delle fibre | Variazione di massa da ±3% a ±5%. | Macchie sottili e fori di filtrazione |
| Lappatura incrociata | Peso della battuta, larghezza, numero di pieghe | Da ±2% a ±3% di massa per unità di area | Bordi pesanti e rotoli irregolari |
| Perforazione dell'ago | Densità dell'ago, profondità, tipo di ago | Specifico per l'applicazione; confermare tramite campione | Bassa resistenza alla trazione o danni alle fibre |
| Termofissaggio e avvolgimento | Temperatura, tensione, diametro del rotolo | ±2°C e ±2% tensione dove specificato | Rulli di restringimento, allungamento o telescopici |
Come il processo passa dal campione alla linea di produzione
Un campione di laboratorio può essere realizzato su una piccola carda e su un'unità di agugliatura, ma la produzione richiede velocità e tensioni adeguate su tutta la linea. Le fasi di apertura, miscelazione, cardatura, agugliatura e agugliatura devono essere dimensionate in modo che la carda possa alimentare il faldatore senza affamarlo e l'ago possa funzionare alla densità richiesta senza sovraccaricare le fibre.
È qui che la scelta delle apparecchiature diventa una questione di processo, non solo una questione di macchine. Un geotessile filtrante da 200 g/m² potrebbe richiedere un'uniformità del tessuto più stretta rispetto a un feltro di rinforzo da 500 g/m². Una linea che utilizza entrambi i gradi necessita di rapporti di stiro, modelli di aghi e tensione di avvolgimento regolabili. Changshu Hongyi Nonwoven Machinery fornisce apparecchiature per la produzione di tessuto non tessuto da oltre 20 anni, tra cui macchine per l'apertura e la miscelazione, carde, faldatori, agugliatrici e linee complete di feltro agugliato e geotessile. Puoi rivedere il più ampio attrezzature per la produzione di tessuto non tessuto gamma se si confrontano singole macchine con una linea completa.
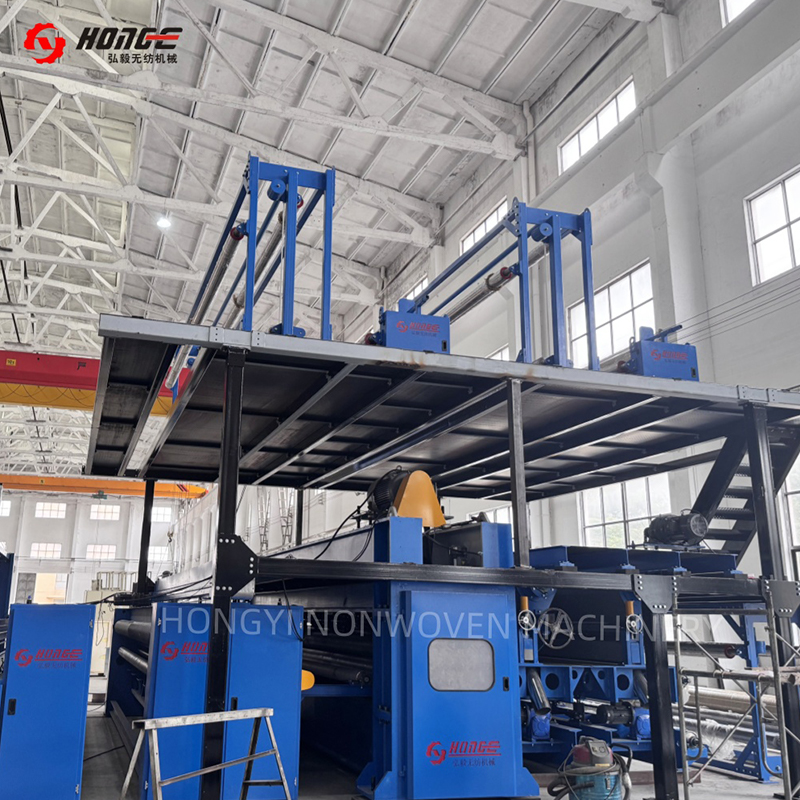 Linea di produzione di feltro agugliato HYL Questa linea di produzione di feltro agugliato viene utilizzata per produrre tessuti non tessuti durevoli e versatili per applicazioni nel settore automobilistico, filtrazione, geotessile, isolamento... Visualizza il prodotto →
Domande frequenti: come viene prodotto il geotessile non tessuto
Il geotessile non tessuto è realizzato con plastica riciclata?
SÌ. È possibile utilizzare polipropilene e poliestere riciclati, ma gli input devono essere selezionati e coerenti. La variazione del flusso di fusione o della lunghezza della fibra può modificare il comportamento dell'agugliatura e la resistenza finale.
Qual è la differenza tra geotessile agugliato e termolegato?
Il geotessile agugliato è legato mediante aggrovigliamento meccanico, quindi è solitamente più spesso e più poroso. Il geotessile termolegato utilizza la fusione termica, che può produrre un tessuto più sottile e resistente con diverse proprietà di filtrazione.
Quanti aghi utilizza una macchina agugliatrice?
Una tavola porta aghi può contenere migliaia di aghi. Il numero importante non è solo il conteggio totale ma la densità dell’ago per unità di area, la profondità di penetrazione e le corse al minuto.
La stessa linea può realizzare geotessili di peso diverso?
SÌ. Gli operatori modificano la velocità di alimentazione della fibra, il numero di pieghe del faldatore, la densità dell'ago e la velocità della linea. Ogni modifica dovrebbe essere convalidata con test di massa per unità di area, trazione, perforazione e permeabilità.
Il modo in cui viene realizzato il geotessile non tessuto si riduce a un principio: formare una rete di fibre uniforme, quindi intrecciarla in un tessuto stabile. La selezione della fibra definisce la linea di base chimica e UV. Cardatura e lappatura incrociata determinano il peso e l'uniformità. La perforazione dell'ago determina la resistenza e la struttura dei pori. La finitura e l'avvolgimento proteggono tali proprietà durante l'installazione. Se stai specificando una linea geotessile, confronta la finestra del processo in ogni fase, non solo la targhetta della macchina.


