

Una linea di geotessile agugliata in uno stabilimento di medie dimensioni ha iniziato a produrre rotoli con strisce chiare e scure dopo un'interruzione per manutenzione ordinaria. La ricetta era invariata, le impostazioni delle carte erano intatte e il telaio ad aghi non presentava difetti. Il direttore dell'impianto inizialmente sospettava la carta, ma il vero difetto era 20 metri a monte: la camera di miscelazione veniva svuotata più velocemente del ciclo di stratificazione, quindi il velo veniva alimentato con fibra fresca e scarsamente mediata. Ci sono voluti un turno intero e tre rotoli declassati per ripristinare la produzione normale.
La miscelazione delle fibre non si presenta sul tessuto finito come un unico difetto. Si manifesta con striature vaghe, prove di trazione al limite, differenze di tonalità e consumo imprevedibile di costose fibre leganti. La soluzione inizia con la comprensione di come funziona la miscelazione, come misurarla e quali apparecchiature scelte effettivamente la migliorano. Questo è proprio ciò di cui tratta questa guida, con verifiche pratiche da poter utilizzare sulla propria linea.
Perché la miscelazione delle fibre determina la qualità del non tessuto
L'uniformità della miscela di fibre che entra nella carda è il più forte indicatore dell'uniformità del tessuto in uscita dall'avvolgitore. Tutto ciò che avviene dopo, cardatura, lappatura, agugliatura o termosaldatura, non può che riordinare le fibre che riceve; nessuno di questi passaggi può correggere una proporzione sbagliata.
Tre conseguenze di una cattiva miscelazione si manifestano direttamente nel tessuto finale:
- Consistenza del colore. Nei non tessuti colorati, le fibre che trasportano i pigmenti spesso costituiscono solo dal 2 al 5% della miscela. È sufficiente uno spostamento di un punto percentuale per creare una differenza di tonalità visibile tra i rotoli, soprattutto nei colori chiari e pastello.
- Qualità di incollaggio. Nell'ovatta termolegata, la fibra di poliestere a basso punto di fusione deve raggiungere ogni parte della rete nella stessa proporzione. Il sovradosaggio locale crea macchie dure e lucide; il sottodosaggio locale lascia aree che collassano durante il trattamento termico.
- Uniformità meccanica. La resistenza alla trazione, l'allungamento e la densità superficiale seguono tutti il rapporto di miscelazione. Quando il CV del mix varia, i risultati dei test diventano difficili da difendere davanti al cliente.
Questo è il motivo per cui i manager di linea esperti osservano la variazione del rapporto di miscelazione all'inizio della linea, non solo il tessuto sull'avvolgitore. Un modo semplice per visualizzare l'effetto di ciascuna fase del processo è monitorare la deviazione del rapporto di miscelazione dal target; la tabella seguente mostra un esempio illustrativo basato sulla pratica tipica di un mulino.
Figura 1. Come la deviazione del rapporto di miscelazione si restringe lungo la linea (esempio illustrativo; più basso è più accurato)
Mixing e blending: due termini, un unico obiettivo
Nella terminologia tessile, mescolare solitamente significa combinare fibre dello stesso tipo ma di qualità diverse, ad esempio due fibre di poliestere di diversa denaratura, o due lotti di produzione della stessa materia prima. Miscelare significa combinare diversi tipi di fibre, come il poliestere con la viscosa o il polipropilene con fibre leganti a basso punto di fusione. In un impianto di tessuto non tessuto, la linea fa entrambe le cose, spesso nello stesso treno di attrezzature.
La distinzione non è accademica. Influisce sul modo in cui imposti la deposizione delle balle, di quali dispositivi di dosaggio hai bisogno e quale livello di ripetibilità richiedi al fornitore del macchinario. Se il tuo prodotto deve soddisfare un rigoroso contenuto di fibre a basso punto di fusione, ad esempio, il requisito di precisione della miscelazione sarà molto più rigoroso rispetto a quando devi solo calcolare la media di due gradi dello stesso polimero.
Se il meccanismo alla base di questo passaggio è nuovo per te, questa panoramica di come funziona una macchina per la miscelazione delle fibre spiega la sequenza dell'attrezzatura in un linguaggio semplice.
Come funziona la miscelazione delle fibre in una tipica linea di tessuto non tessuto
La miscelazione delle fibre inizia dalla balla e termina con l'alimentazione della carda. Sono coinvolte cinque fasi e ciascuna ha un effetto misurabile sull'uniformità finale. La sequenza seguente è tipica delle linee di fibra fiocco che producono feltro agugliato, ovatta termosaldata o prodotti airlaid.
| Palcoscenico | Cosa succede in questa fase | Effetto principale sulla qualità della miscelazione |
|---|---|---|
| Apertura delle balle | Le balle compresse vengono frazionate in ciuffi sciolti senza eccessivi danni alle fibre. | La dimensione uniforme del ciuffo impedisce l'ingresso di grandi ciuffi nelle fasi successive. |
| Apertura pre-fine | I ciuffi vengono ulteriormente ridotti e le impurità pesanti possono essere separate. | I ciuffi più piccoli consentono un dosaggio più preciso e una miscelazione più rapida. |
| Pesatura and metering | Ciascun componente viene alimentato a velocità controllata da un nastro di pesatura o da un piatto di pesatura. | La precisione del rapporto di miscelazione dipende quasi interamente da questa fase. |
| Camera di miscelazione | La fibra stratificata viene immagazzinata e ritirata verticalmente per mediare la variazione a breve termine. | Il tempo medio attenua le fluttuazioni dalla linea di apertura. |
| Trasporto e alimentazione | La fibra aperta e miscelata viene trasportata alla carda o al formatore di bobina con una densità stabile. | La densità di alimentazione stabile protegge la card da picchi e carenze. |
Nella fase di apertura fine, il grado di apertura stabilisce direttamente il limite di ciò che il frullatore può ottenere. A Apriscatole pre-fine HYKS è preferibile quando il solo apriballe lascia ciuffi ancora del peso di diversi grammi; sulle linee moderne, ridurre la dimensione del ciuffo a questo punto è uno degli aggiornamenti di qualità più economici che puoi apportare.
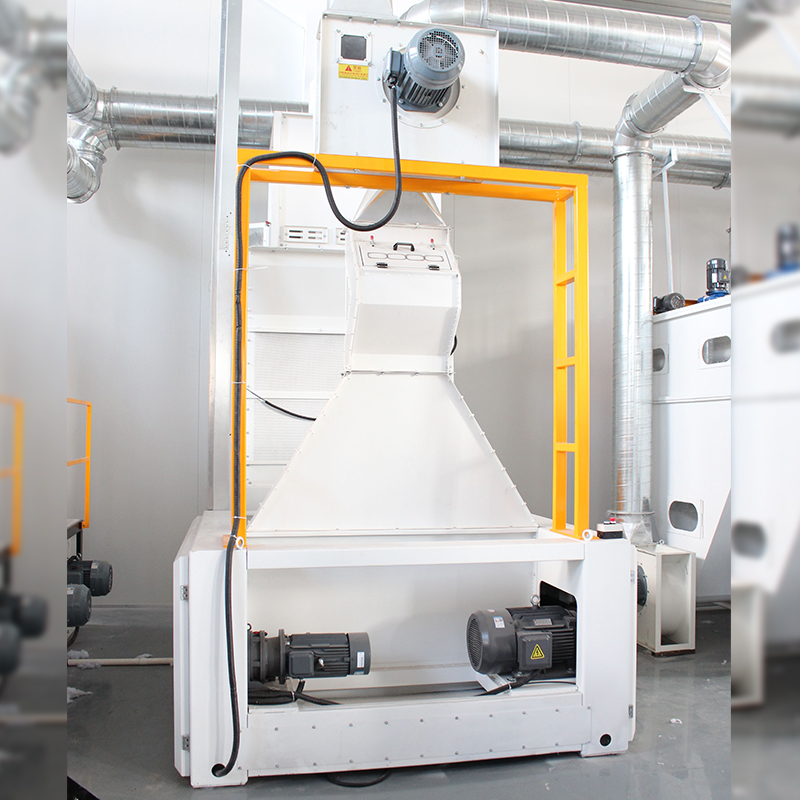 Fornitore e commercio all'ingrosso di macchine per apertura pre e fine | Hongyi Changshu Hongyi Non tessuto Machinery Co., Ltd. è un fornitore e produttore di macchine preapri e apri fine in Cina. Modulare, certificato CE,... Visualizza il prodotto →
Il frullatore stesso può assumere forme diverse. Nelle linee agugliate e termosaldate, a frullatore a camera grande immagazzina la fibra in strati verticali e la ritira dal fondo mediante un reticolo chiodato o tamburo. Il taglio verticale calcola la media delle variazioni avvenute durante i minuti necessari per riempire la camera. Questo è il modo più affidabile per stabilizzare la miscela quando la ricetta contiene un componente dominante.
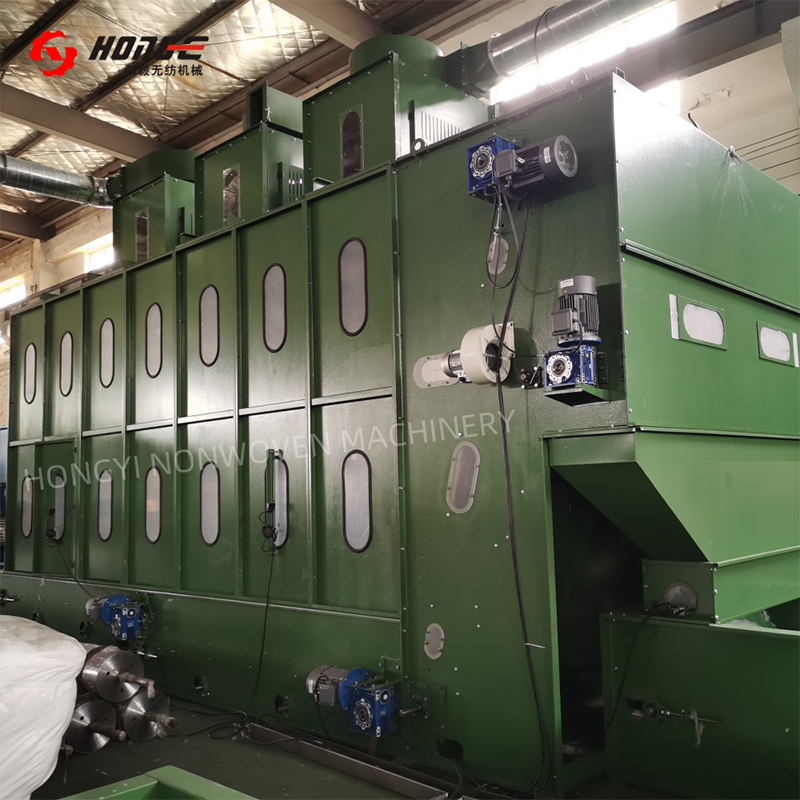 Fornitore di macchine per frullatori a camera grande in tessuto non tessuto | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. è un fornitore e produttore cinese di frullatori a camera grande in tessuto non tessuto. 15–37m³, certificato CE... Visualizza il prodotto →
Puoi dimostrare che il mix è abbastanza buono?
Il grado di miscelazione è sempre misurato dalla variazione, non dalla media. Una linea può raggiungere il rapporto di miscelazione target nell'arco di un'ora e produrre comunque un tessuto scadente perché la miscelazione era in media corretta ma irregolare in ogni finestra di due minuti. Questo è il motivo per cui il parametro chiave è il coefficiente di variazione (CV) del rapporto di miscelazione, idealmente misurato su lunghezze di nastro brevi.
In pratica, gli stabilimenti utilizzano quattro livelli di controllo:
| Metodo | Cosa misura | Livello di accettazione tipico |
|---|---|---|
| Ispezione visiva del web | Striature, macchie d'ombra, grumi | Nessuna striscia visibile o aggregato di colore con illuminazione standard |
| Deposizione delle balle e registri di pesatura | Precisione del rapporto a lungo termine | Componente principale entro /-1,5% dell'obiettivo per turno |
| Analisi della miscela di laboratorio | Contenuto effettivo di fibre in peso | Entro /-2% della ricetta per ciascun componente |
| Sensori in linea (NIR, colore) | Variazioni a breve termine sul Web | CV del 3% o meno su 100 m di tessuto |
Quando valuti una nuova linea di miscelazione, chiedi al fornitore i dati CV, non solo i dati sulla capacità. Richiedi anche un test che simuli il caso peggiore realistico, come il passaggio da un colore scuro a uno chiaro, perché il comportamento di spurgo del frullatore è importante quanto la sua precisione allo stato stazionario. Questa è una trappola comune nell'approvvigionamento ed è più economico scoprirla durante i test di accettazione che in produzione.
Perché la miscelazione fallisce ancora nella produzione
Anche le linee ben progettate perdono qualità di miscelazione. L'esperienza sul campo negli impianti di tessuto non tessuto indica un piccolo insieme di cause ripetibili. Di seguito è mostrata la quota approssimativa di ciascuna causa nei casi tipici di risoluzione dei problemi; le percentuali sono illustrative, basate sulla distribuzione solitamente vista nei registri di servizio piuttosto che su uno standard pubblicato.
- Apertura insufficiente (35%)
- Pesatura errors (25%)
- Breve tempo di miscelazione (20%)
- Scarsa deposizione delle balle (12%)
- Accumulo e usura (8%)
- Apertura insufficiente. Quando l'apertura delle balle o l'apertura fine è ridotta a una produttività elevata, il miscelatore riceve ciuffi troppo grandi e nessun miscelatore può ottenere una miscela uniforme da blocchi irregolari.
- Pesatura and metering errors. Bilance fluttuanti, scivoli di fibra bloccati e trasporto pneumatico che preme la fibra contro i dispositivi di misurazione distorcono il segnale del peso. Questi errori tendono ad essere intermittenti, il che li rende più difficili da rilevare rispetto a un offset costante.
- Breve tempo di miscelazione. Gli operatori aumentano la produttività e riducono gradualmente il ciclo di riempimento della camera finché il prodotto non inizia a mostrare striature. La soluzione consiste nel mantenere il tempo di permanenza misurato all'interno del frullatore entro la finestra consigliata dal produttore.
- Scarsa deposizione delle balle. I lotti di fibre naturali differiscono per finezza, lunghezza e umidità; se il piano di deposito non distribuisce uniformemente tali differenze, si verifica una variazione del rapporto a breve termine.
- Accumulo e usura. Gli accumuli di fibre negli angoli dei condotti e sui reticoli usurati alla fine si rilasciano come fiammate, creando grumi locali nella rete.
Cosa controllare prima di acquistare l'apparecchiatura di miscelazione
L'attrezzatura di miscelazione viene raramente acquistata come una singola macchina; viene acquistato come parte di una linea e la scelta va fatta in base alle esigenze finali del tessuto. Mantieni questi punti sulla lista di controllo:
- Numero di componenti e intervallo di rapporti. Una linea bicomponente con rapporti stabili può utilizzare una camera semplice; una linea che cambia frequentemente ricette necessita di un dosaggio più flessibile e di uno spurgo più rapido.
- Forma di fibra. La lunghezza dei punti metallici, il denaro, la piegatura e la densità apparente modificano il modo in cui i ciuffi si aprono e il modo in cui scorrono attraverso i condotti. Una macchina adatta a un fiocco di poliestere da 6 denari può comportarsi diversamente con una fibra ad alto loft e a bassa densità.
- Produttività. Il volume del frullatore deve corrispondere alla velocità della linea. La maggior parte delle camere di miscelazione sono progettate per una permanenza da 10 a 30 minuti; se un fornitore fa un preventivo molto inferiore, chiedi il CV previsto a pieno regime.
- Automazione e dati. Nastri di pesatura, convertitori di frequenza e ricette PLC convertono un miscelatore meccanico in uno strumento di processo ripetibile.
- Pulibilità. Il tempo di cambio colore dipende dalle superfici interne lisce, dagli sportelli di pulizia accessibili e dalla capacità di spurgare rapidamente la camera.
Per la miscelazione continua di due o tre componenti, un apposito macchina per la miscelazione delle fibre combina un'alimentazione pesatrice o volumetrica con elementi di miscelazione attivi, quindi la miscela viene omogeneizzata mentre si sposta verso la carta. Questa configurazione è adatta alle linee che necessitano di una miscela stabile in un ingombro compatto.
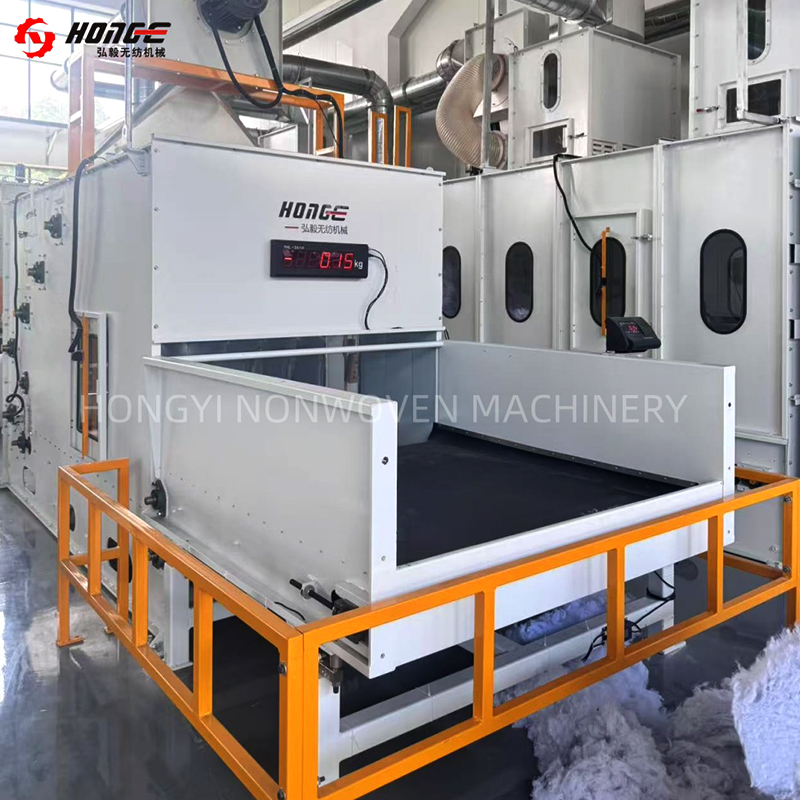 Fornitore ed esportatore di macchine per la miscelazione di fibre | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. è un fornitore e produttore di macchine per la miscelazione di fibre in Cina. Pesatura proporzionale, certifi... Visualizza il prodotto →
Al di là della macchina in sé, valuta il fornitore. Un produttore con più di 20 anni di esperienza nel settore dei macchinari per il tessuto non tessuto e numerose installazioni all'estero è più propenso a supportarti con consigli sui processi, linee di riferimento e pezzi di ricambio durante la messa in servizio. Richiedi l'installazione di riferimento più vicina che esegue un prodotto simile al tuo e controlla il CV della miscela che puoi aspettarti a pieno rendimento.
Domande frequenti sulla miscelazione delle fibre
Qual è la differenza tra una macchina per la miscelazione delle fibre e un frullatore a camera grande?
Un grande frullatore a camera funziona in un ciclo simile a quello batch: costruisce strati verticali e poi li taglia trasversalmente, calcolando la media delle variazioni in un periodo di minuti. Una macchina per la miscelazione delle fibre miscela continuamente in un unico passaggio, utilizzando elementi di miscelazione o corrente d'aria, e viene solitamente posizionata dopo la sezione di pesatura. Molte linee li utilizzano entrambi: uno per la media, l'altro per l'omogeneizzazione finale.
Quanto tempo di permanenza nel frullatore è sufficiente?
Dipende dal numero di componenti e dal CV tollerato, ma da 10 a 30 minuti è un intervallo di progettazione comune per le linee di tessuto non tessuto in fiocco. Se la camera fornisce meno di 10 minuti alla massima produttività, testare il CV della miscela prima di accettare il progetto.
È possibile mischiare le fibre riciclate nella stessa attrezzatura?
Sì, ma le fibre riciclate necessitano di un'apertura extra prima di entrare nel frullatore perché sono aggrovigliate e possono contenere particelle dure. Un apriscatole pre-fine a monte riduce il rischio di grumi e protegge i dispositivi di dosaggio. Dovrebbe essere monitorato anche il rapporto di miscelazione del contenuto riciclato, poiché la sua densità apparente varia di più rispetto alla fibra vergine.
Perché compaiono le striature solo dopo un cambio di colore?
La fibra residua della ricetta precedente rimane nei condotti, negli angoli delle camere e sulle superfici del reticolo. Nella ricetta successiva viene rilasciato gradualmente e appare sotto forma di striature. Le linee che cambiano frequentemente colore dovrebbero essere progettate con interni di condotti lisci, camere di spurgo rapido e porte di pulizia accessibili.
La miscelazione delle fibre non è la parte più complicata di una linea di tessuto non tessuto, ma è quella che determina se il resto della linea può funzionare al suo vero potenziale. Quando viene visualizzato il successivo problema di qualità, controlla prima la fusione. L'estremità della balla della linea di solito ti dirà cosa sta per produrre l'estremità dell'avvolgitore.


