

Se il tuo obiettivo è un geotessile agugliato da 500 g/m², una linea termosaldata costruita per ovatta da 80 g/m² non sarà economicamente vantaggiosa. Scegli il processo di produzione del tessuto non tessuto dal prodotto finito a ritroso: tipo di fibra, peso, larghezza, metodo di incollaggio, velocità e tolleranza di qualità. Confrontare prima i prezzi delle macchine è l’errore comune. Una sequenza più sicura è: definire le specifiche del tessuto, abbinare il percorso del processo, dimensionare la linea, quindi richiedere preventivi.
Questa guida copre i percorsi di agugliatura, termosaldatura, airlaid e spunbond. Mostra dove solitamente compaiono costi e rischi. Se conosci già il tuo utilizzo finale, inizia con la tabella comparativa.
Inizia con le specifiche del tessuto finito
Annota sei numeri: tipo di fibra, rapporto di miscelazione, peso target (g/m²), larghezza (mm), velocità della linea (m/min) e metodo di incollaggio. Aggiungere le tolleranze critiche: spessore, resistenza alla trazione nelle direzioni macchina e trasversale, allungamento, permeabilità all'aria e ritiro. Un geotessile può accettare una variazione di peso del 10%; una salvietta medica o un rivestimento automobilistico potrebbero non esserlo.
Conclusione: scegliere il processo che soddisfa le specifiche critiche più rigorose. Se la trazione in direzione trasversale è fondamentale, la lappatura incrociata e la densità dell'ago contano più della velocità massima. Se la morbidezza e la massa sono fondamentali, l'incollaggio termico può battere l'agugliatura pesante.
Confronta i principali percorsi di lavorazione del tessuto non tessuto
Utilizza questa tabella per eliminare i percorsi che non possono raggiungere il tuo prodotto. È un filtro, non una citazione della macchina.
| Percorso del processo | Fibre tipiche | Formazione del web | Metodo di incollaggio | Prodotti comuni | Limitazione principale |
|---|---|---|---|---|---|
| Agugliatrice cardata | PET, PP, lana, iuta, fibre riciclate | Cardatura e lappatura incrociata | Agugliatura meccanica | Geotessili, feltro, supporto per moquette, finiture automobilistiche, panni per la pulizia | L'agugliatura pesante può ridurre la morbidezza e la permeabilità all'aria |
| Legatura termica | PET/PP bicomponente, fibre miste | Cardatura e lappatura incrociata | Forno ad aria calda o calandra | Ovatte, imbottiture, isolamenti, strati igienici | La fibra deve contenere un componente legante termico |
| Airlaid | Polpa, fibre corte, scarti riciclati | Formazione d'aria | Punzone in lattice, termico o ad ago | Feltri di scarto, tamponi assorbenti, filtrazione | Il flusso d'aria e il controllo della polvere aggiungono complessità |
| Spunbond o meltblown | Trucioli polimerici, principalmente PP | Estrusione diretta | Calandra termica o autoincollante | Tessuto medico, igiene, filtrazione | Dipendenza dal livello dei polimeri ed elevato ingresso di capitale |
Se il tuo prodotto è un feltro durevole per strade, mobili o automobili, l'agugliatura è solitamente il primo percorso da esaminare. Se il tuo prodotto è una morbida ovatta per biancheria da letto o abbigliamento, la termosaldatura merita un'analisi più approfondita. Se si lavorano fibre riciclate o di scarto, l'airlaid può ridurre la richiesta di lunghezza delle fibre, ma richiede un forte controllo della polvere e del flusso d'aria.
Abbina la preparazione della fibra al processo
La scelta della fibra decide cosa deve fare la linea prima della formazione del velo. Le fibre a fiocco lungo necessitano di un'apertura e di una miscelazione delicate per evitare rotture. Le fibre corte e riciclate necessitano di un'apertura più aggressiva. Se il rapporto di miscelazione varia di oltre il 2-3%, il peso e la resistenza variano. La preparazione delle fibre determina la stabilità dell'intero processo.
Un grande frullatore a camera mescola più fibre in lotti; una macchina per la miscelazione delle fibre uniforma il rapporto prima della cardatura. Per informazioni generali, leggi questa guida al frullatore a camera grande in tessuto non tessuto .
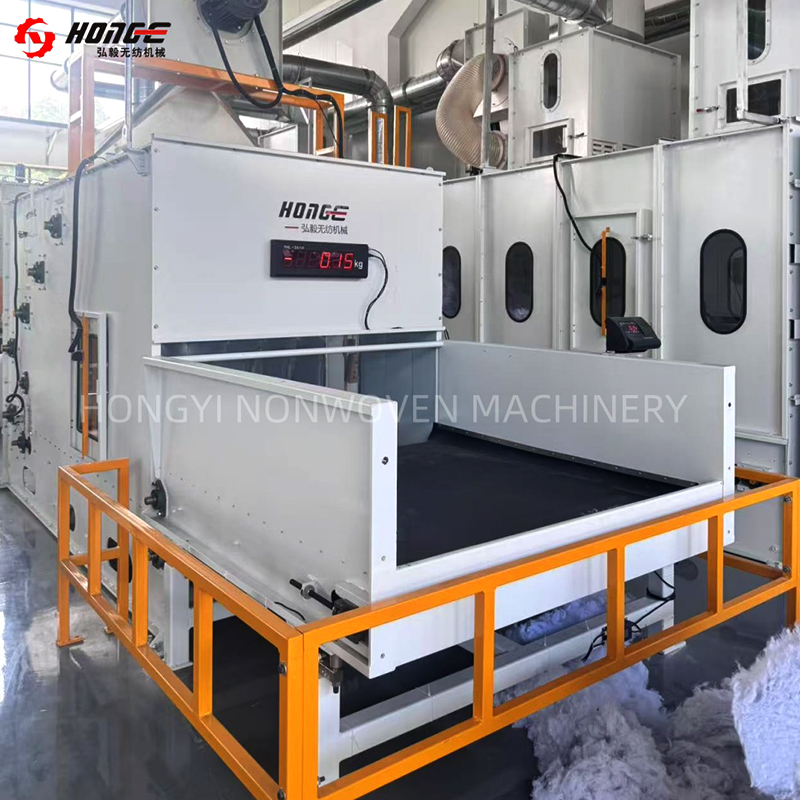 Macchina per miscelare fibre HYHM per apertura e miscelazione di tessuto non tessuto Pre-apre le fibre in balle e le pesa proporzionalmente prima della cardatura, aiutando a uniformare i rapporti di miscelazione dopo la camera di miscelazione. Visualizza il prodotto →
Chiedi al fornitore di provare la tua miscela di balle reale, non un campione standard di fibra vergine. La distribuzione della lunghezza delle fibre, l'umidità e la finitura ad olio modificano il comportamento della scheda.
Scegli la formazione del web e il legame insieme
La cardatura produce un velo sottile con fibre per lo più allineate nella direzione della macchina. La lappatura incrociata piega il nastro per aumentare il peso e la resistenza nella direzione trasversale. L'agugliatura aggroviglia meccanicamente le fibre. Una maggiore densità dell'ago aumenta la resistenza ma solitamente riduce la permeabilità all'aria e la morbidezza. Il giusto equilibrio nasce da una matrice di prova.
Per le linee di agugliatura, controllare il peso del nastro per strato, il numero di giri e la frequenza di perforazione. Uno scarso controllo delle ginocchia crea bande spesse e sottili che diventano punti deboli. Per le linee legate termicamente, la temperatura del forno, la velocità dell'aria e il tempo di permanenza controllano il legame.
 Faldatore incrociato HYPW per la formazione uniforme di nastri non tessuti Piega e stende i nastri cardati in modo uniforme in base al peso e allo spessore desiderati prima dell'agugliatura o della saldatura termica, supportando un controllo uniforme della falda. Visualizza il prodotto →
Richiedi una finestra di processo, non un'impostazione. Ad esempio 200-600 g/m² a 2-8 metri al minuto con 80-250 punzoni/cm². Una finestra stretta significa meno flessibilità; un'ampia finestra richiede controlli di qualità su entrambe le estremità.
Imposta capacità, larghezza e velocità prima del prezzo
La capacità non dipende solo dalla velocità della linea. Usa questa formula approssimativa:
- Produzione annua (kg) = peso (g/m²) × larghezza (m) × velocità (m/min) × 60 × ore di funzionamento × efficienza.
- Dividi i grammi per 1.000 per ottenere i chilogrammi.
- Utilizzare un'efficienza del 70-85% per una nuova linea, non il massimo teorico.
Per 1.200 tonnellate all'anno di feltro da 300 g/m² con una larghezza di 2,5 m, 6.000 ore con un'efficienza dell'80% richiedono circa 5,6 metri al minuto. Una macchina che raggiunge la velocità solo su tessuti leggeri non raggiungerà l'obiettivo su tessuti pesanti. Anche la larghezza è importante: se il prodotto finale necessita di 3,2 m dopo il restringimento, una linea da 2,5 m non può fornire.
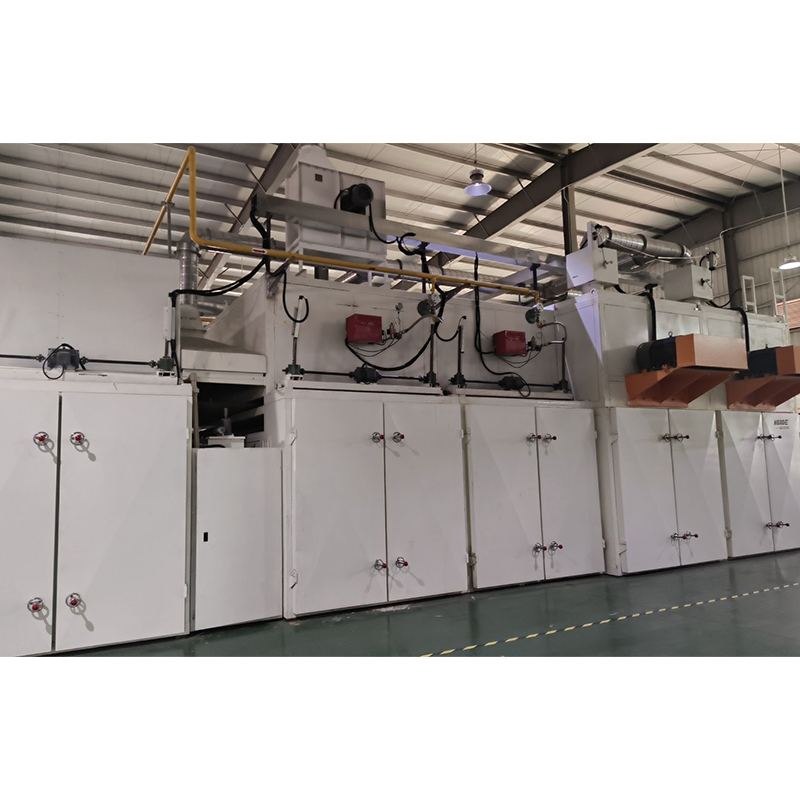 Forno per tessuto non tessuto HYHX per incollaggio termico e termofissaggio Unisce termicamente i nastri incrociati mediante penetrazione di aria calda, producendo una spessa ovatta termolegante; larghezza di lavoro fino a 5000 mm e termoregolazione fino a 220°C. Visualizza il prodotto →
Nel calcolo rientrano gli scarti di rifilo e la qualità dei bordi. Il taglio pre-bordo e l'avvolgimento affidabile possono recuperare parte della perdita, soprattutto su feltro spesso.
Revisione del controllo qualità e dei test di accettazione
Concordare le prove di accettazione prima di firmare. Per tessuti agugliati, peso di prova, spessore, resistenza alla trazione in entrambe le direzioni, allungamento e permeabilità all'aria. Per il tessuto termosaldato, aggiungere restringimento, delaminazione e uniformità della superficie. Per il feltro di scarto airlaid, controllare la variazione di densità e la polvere.
Utilizzare un piano di campionamento, non un campione finale. Prelevare tre campioni per turno per le prime 72 ore, poi uno per turno dopo una produzione stabile. Se il contratto dice ±5% di peso, chiedi come la linea mantiene quell'obiettivo quando cambia l'umidità della fibra.
Utilizza un semplice controllo dei costi
Il prezzo di acquisto è solo una parte del costo del ciclo di vita. Il grafico seguente è illustrativo, ma solitamente sono le fibre e l’energia a dominare. La manodopera e la manutenzione dipendono dall’automazione e dai salari locali.
Quando si confrontano i preventivi, chiedere il carico collegato, la richiesta di aria compressa e il consumo di pezzi di ricambio. Una linea con una minore energia per chilogrammo può costare di più in anticipo e meno in tre anni. Richiedi anche l'ambito dell'automazione: il dosaggio automatico, il controllo della tensione e la memorizzazione delle ricette riducono gli sprechi e gli errori dell'operatore.
Esegui una prova su piccola scala prima dell'impegno completo
Una prova è il modo più economico per ridurre il rischio. Esegui la fibra, il peso target e la larghezza a velocità bassa, media e alta. Registrare le impostazioni e i risultati dei test. L'obiettivo è trovare la finestra stabile, non dimostrare che la macchina può funzionare.
Risultato tipico: le velocità medie mantengono meglio il peso e la trazione. La velocità massima può conferire un buon peso ma una debole resistenza nella direzione trasversale. La velocità più bassa potrebbe sovraccaricare il tessuto. Utilizza i dati di prova per impostare le prestazioni garantite, non la velocità massima nella brochure.
Errori comuni nella scelta di un processo
- Scegliere per prezzo prima di definire la specifica del tessuto.
- Utilizzo dei dati di test sulla fibra vergine per un progetto di fibra riciclata.
- Ignorare la forza in direzione trasversale quando è richiesta una trazione bilanciata.
- Accetta un numero di velocità senza peso e larghezza.
- Dimenticatevi di energia, aria compressa e pezzi di ricambio nel costo del ciclo di vita.
- Escludere dal contratto i test di accettazione.
Domande frequenti
Qual è il miglior processo di produzione del tessuto non tessuto per il feltro?
Per un feltro resistente, l'agugliatura cardata è solitamente il miglior punto di partenza. Gestisce PET, lana, iuta e miscele riciclate e può raggiungere pesi elevati. L'incollaggio termico è migliore quando la morbidezza e la massa voluminosa sono maggiori della resistenza meccanica.
Come scelgo tra agugliatura e termosaldatura?
Chiedere se la fibra può essere fissata mediante calore e se il prodotto necessita di un'elevata resistenza alla trazione o di un elevato loft. L'agugliatura conferisce resistenza meccanica e durata. La termosaldatura conferisce morbidezza e spessore stabile ma necessita di una fibra legante termica.
Una linea può produrre diversi prodotti non tessuti?
Sì, entro i limiti. Una linea può gestire una gamma di grammature e miscele se la sezione carda, faldatore incrociato e unione sono dimensionate per i prodotti più pesanti e leggeri. Testare la finestra del processo; non darlo per scontato.
Cosa devo includere in una richiesta di prova del fornitore?
Fornire il tipo di fibra, il rapporto di miscelazione, il peso target, la larghezza, la trazione e l'allungamento richiesti e l'applicazione finale. Richiedi i risultati dei test a tre velocità e una finestra di processo scritto.
Il modo affidabile per scegliere un processo di produzione di tessuto non tessuto è iniziare con il tessuto, filtrare il percorso del processo, dimensionare la linea con i calcoli della capacità reale e verificare con una prova. Il prezzo viene dopo questi passaggi.
Per i feltri di scarto agugliati, termosaldati o airlaid, confronta l'intera catena dell'attrezzatura, dall'apertura e miscelazione all'avvolgimento e al taglio. Ulteriori informazioni sulle soluzioni di macchinari per il tessuto non tessuto e definire le specifiche prima di richiedere un preventivo finale.


